440C Nerjaveèi dite done Tablo
Kite yon mesaj
Si w ap chwazi ba asye pur AISI 440C pou kouto, bi presizyon, konpozan ki reziste oswa zouti endistriyèl, dite se youn nan espesifikasyon acha ki pi enpòtan yo. Li afekte rezistans mete, retansyon kwen, machinability ak rezistans nan deformation.
AISI 440C se yon wo-kabòn martensitic asye pur ki gen apeprè 0.95-1.20% kabòn ak 16-18% chromium. Nan kondisyon an rkwit, dite li yo souvan espesifye nan yon maksimòm de apeprè 269 HBW anba estanda pwodwi ki aplikab yo. Apre redi ak tanperaman apwopriye, 440C ka tipikman rive nan alantou 58-60 HRC, ak kèk kondisyon ki kalifye pou tretman chalè reyalize apeprè 60-62 HRC.
Ki sa ki dite maksimòm nan 440C rkwit asye pur?
Yon limit souvan referans se apeprè 269 HBW pou materyèl rkwit anba espesifikasyon pwodwi aplikab yo. Tcheke estanda ki gouvène ak edisyon an anvan ou sèvi ak valè sa a kòm yon limit akseptasyon kontra.
Kondisyon pwovizyon (anvan tretman chalè)
| Kondisyon | Dite (HBW) | Dite (HRC Apeprè) | Machinability |
| Mou rkwit (estanda) | Mwens pase oswa egal a 269 HBW | Mwens pase oswa egal a 28 HRC | Kondisyon machin estanda (fraisage, vire, perçage) |
| Fwad trase / Travay fè tèt di | ~ 280 – 320 HBW | ~ 29 – 34 HRC | Amelyore fini sifas, yon ti kras pi rèd |
AISI 440C dite vs Tanperati Tanperati Done Fèy
Kondisyon tès: Φ25.4 mm (1 ") wonn bar, ostenitized nan 1038 degre (1900 degre F), lwil oliv trempe, tanperaman pou 1 èdtan. Sous done: Carpenter Teknoloji 440C Datasheet, Taylor Special Steels, West Yorkshire Steel.
| Tanperati tanperaman (degre) | Tanperati tanperaman (degre F) | Dite (HRC) | Dite (HV) | Dite (HBW) | Fòs rupture (MPa) | elongasyon (%) | Aplikasyon tipik |
|---|---|---|---|---|---|---|---|
| Kòm Etenn | - | 60 – 62 | 697 – 756 | 695 – 750 | - | - | Referans entèn sèlman, pa pou sèvis dirèk |
| 150 | 300 | 60 | 697 | 695 | ~2000 | <2 | BEARINGS presizyon, kwen koupe |
| 165 | 329 | 60 | 697 | 695 | ~2000 | <2 | BEARINGS |
| 180 | 356 | 57 – 59 | 578 – 631 | 575 – 630 | ~1950 | 2 – 3 | Enstriman chirijikal, aks presizyon |
| 200 | 392 | 58 – 59 | 631 – 650 | 630 – 650 | ~1950 | 2 – 3 | Enstriman chirijikal, sifas poze sele valv |
| 250 | 482 | 57 | 631 | 630 | ~1900 | 3 – 4 | Valv taye, ponp roue |
| 300 | 572 | 56 | 587 | 585 | ~1850 | 4 – 5 | Travay woulo, mete revètman |
| 315 | 599 | 56 – 57 | 587 – 631 | 585 – 630 | 1970 | 2 | ASTM A276 kondisyon tès estanda |
| 350 | 662 | 52 – 56 | 516 – 587 | 515 – 585 | ~1700 | 5 – 7 | Sèvis segondè-diverite, shafting |
| 425 | 800 | 56 ⚠️ | 587 | 585 | ~1600 | 6 – 8 | ⚠️ Zòn redi segondè (pa rekòmande) |
| 500 | 932 | 52 – 54 | 516 – 555 | 515 – 555 | ~1400 | 8 – 10 | Pati estriktirèl ki gen gwo enpak |
| 565 | 1049 | 48 – 52 | 458 – 516 | 455 – 515 | ~1200 | 10 – 12 | ⚠️ Rezistans korozyon ak severite gout ansanm |
| 600 | 1112 | 44 – 48 | 412 – 458 | 410 – 455 | ~1000 | 12 – 15 | Kondisyon machinab (tou pre rkwit) |
Dite vs Tanperati Koub Tanperati
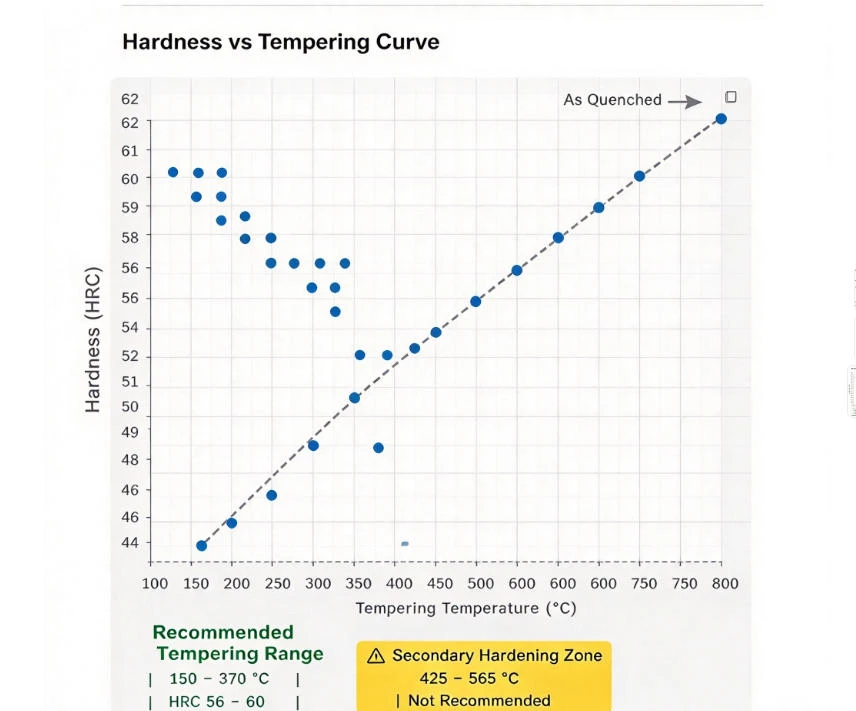
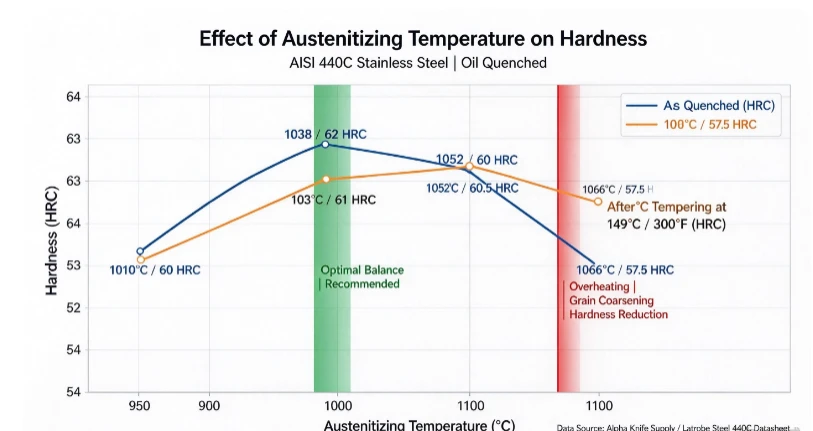
Efè Trempe Tanperati sou dite
| Tanperati ostenitize (degre / degre F) | Tranpe Tan | Pasè mwayen | Kòm-Tenn dite | Kenbe Nivo Austenite |
| 1010 degre (1850 degre F) | 30-45 min | Lwil oliv / Vacuum Air | 59 - 61 HRC | Ba (~5%) |
| 1040 degre (1900 degre F) [Estanda] | 30-45 min | Lwil oliv / Vacuum Air | 60 - 62 HRC | Modere (~10-15%) |
| 1070 degre (1955 degre F) | 20-30 min | Lwil oliv / Vacuum Air | 58 - 60 HRC (Gout akòz ostenit depase) | High (>20%) |
| 1040 degre + Sub-Zero (-78 degre / -108 degre F) | +2 èdtan anba zewo | Lwil oliv + glas sèk | 62 - 63 HRC | Trè ba (<3%) |
| 1040 degre + Cryo (-196 degre / -320 degre F) | +2 èdtan N₂ likid | Lwil + likid N₂ | 63 - 64 HRC | Neglijab (<1%) |
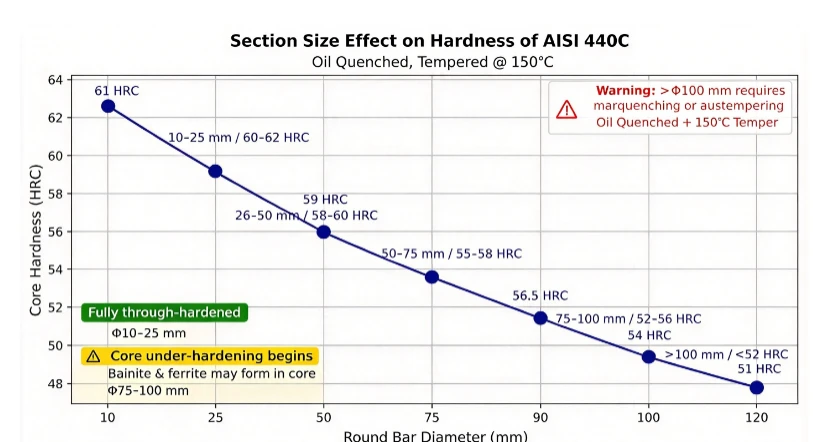
Seksyon gwosè efè sou dite
| Gwosè Seksyon | Achievable dite (HRC) @ 150 degre Tanperaman | Rezon |
|---|---|---|
| Φ10 - Φ25 mm | 60 – 62 | Konplètman fè tèt di toujou, martensite atravè tout koup transvèsal |
| Φ25 - Φ50 milimèt | 58 – 60 | Nwayo kòmanse anba-di |
| Φ50 - Φ75 milimèt | 55 – 58 | Gout enpòtan nan dite nwayo |
| Φ75 - Φ100 mm | 52 – 56 | Bainite / ferit ki te fòme nan nwayo a |
| >Φ100 milimèt | < 52 (Core) | marquenching oswa austempering obligatwa |
Tablo konvèsyon dite AISI 440C
Achtè yo ka rankontre diferan inite dite (HRC / HV / HBW / HRB) pandan enspeksyon. Anba la a se referans konvèsyon pou valè dite tipik nan 440C.
| HRC | HV (Vickers) | HBW (Brinell) | HRB | Kondisyon |
|---|---|---|---|---|
| 40 | 412 | 410 | 92 | Limit siperyè kondisyon rkwit |
| 45 | 470 | 468 | 97 | Kondisyon rkwit tipik |
| 50 | 527 | 525 | - | Tanperati mwayen apeze |
| 52 | 555 | 553 | - | Tanpered nan 350 degre |
| 54 | 587 | 585 | - | Tanpered nan 400 degre |
| 56 | 614 | 612 | - | Tanpered nan 300-315 degre |
| 57 | 631 | 630 | - | Tanpered nan 250 degre |
| 58 | 650 | 648 | - | Tanpered nan 200 degre |
| 59 | 668 | 666 | - | Tanpered nan 180 degre |
| 60 | 697 | 695 | - | Tanperaman a 150 degre (estanda) |
| 61 | 720 | 718 | - | Tanpered nan 150 degre (segondè ranje kabòn) |
| 62 | 756 | 754 | - | Kòm Trempe / Austenitized nan 1038 degre |
440C vs lòt klas konparezon dite kwa-klas
| Klas | Kalite Steel | Kontni kabòn (%) | Max dite (HRC) | Dite sèvis tipik (HRC) | Rezistans korozyon | Severite | Aplikasyon tipik |
|---|---|---|---|---|---|---|---|
| 440C | Martensitic Nerjaveèi | 0.95 – 1.20 | 60 – 62 | 58 – 60 | ★★★☆ | ★★☆ | BEARINGS, zouti koupe, enstriman chirijikal |
| 440B | Martensitic Nerjaveèi | 0.75 – 0.95 | 58 – 60 | 56 – 58 | ★★★★ | ★★★ | Tiyo, ponp, kouver mitan-ranje |
| 440A | Martensitic Nerjaveèi | 0.60 – 0.75 | 56 – 58 | 54 – 56 | ★★★★ | ★★★★ | Fastener, konpozan maren |
| 420 | Martensitic Nerjaveèi | 0.15 – 0.35 | 52 – 54 | 48 – 52 | ★★★★ | ★★★ | Tablo, ba-fen couverts |
| 410 | Martensitic Nerjaveèi | 0.15 – 0.30 | 50 – 52 | 46 – 50 | ★★★★ | ★★★★ | Lam turbine, kò valv |
| D2 | Fwad Travay Zouti Steel | 0.90 – 1.00 | 60 – 62 | 58 – 61 | ★☆☆☆ | ★★★ | Mouri, Stamping pati (sèvis sèk) |
| A2 | Fwad Travay Zouti Steel | 0.50 – 0.60 | 60 – 62 | 58 – 61 | ★☆☆☆ | ★★★ | Stamping frèt mouri, mezi |
| 316L | Austenitic Nerjaveèi | 0.03 – 0.08 | 25 - 30 (HRB) | 20 - 25 (HRC) | ★★★★★ | ★★★★★ | Sèvis chimik ak maren |
| 17-4 PH | Presipitasyon redi Nerjaveèi | 0.03 – 0.09 | 44 – 46 | 36 – 44 | ★★★★ | ★★★★ | Aerospace, lwil oliv ak gaz |
Mande yon sitasyon pou ba 440C Nerjaveèi
Bezwen ba asye pur 440C pou kouto, konpozan presizyon oswa pati endistriyèl mete? Voye GNEE dimansyon ou mande yo, kondisyon livrezon, dite sib ak kantite. Ekip la ka konfime opsyon ki disponib, dokiman, aranjman enspeksyon, anbalaj ak livrezon estime anvan plasman lòd.
FAQ
K: Ki sa ki dite maksimòm 440C nan HRC?
A: Apre trempe nan 1038 degre ak tanperaman nan 150 degre, 440C ka rive nan 60-62 HRC (apeprè 697-756 HV). Sa a se pi gwo dite nan mitan estanda martensitic Nerjaveèi asye, konparab ak sa yo ki nan asye zouti D2 oswa A2.
K: Ki sa ki dite 440C nan eta a annealed?
A: Apre rkwit konplè (refwadisman founo soti nan 845-900 degre), dite a se apeprè 223-255 HBW (apeprè 20-25 HRC / 92-97 HRB). Eta sa a fèt pou D'.
K: Poukisa 440C mwen an sèlman 55 HRC olye de 60 HRC?
A: Possible reasons include: ① The cross-section is too large (>Φ50 mm), ki mennen nan ensifizan redi nan nwayo a; ② Tanperati trempe a twò ba (<1010 °C); ③ The tempering temperature is too high (>300 degre); oswa ④ Pousantaj refwadisman an pa apwopriye (asouvisman lwil oliv nesesè; refwadisman lè a pa ase). Tanpri bay dimansyon transvèsal yo ak pwofil tretman chalè a pou plis depanaj.
K: Èske 440C ka depase 62 HRC?
A: Pa nan kondisyon pwosesis estanda . 62 HRC se limit la pratik pou lwil oliv trempe 440C. Si pi wo dite (63+ HRC) nesesè, youn ta dwe chanje nan D2 (62-64 HRC) oswa M2 gwo vitès asye (64-66 HRC), menm si materyèl sa yo manke rezistans korozyon.
K: Èske gen yon diferans enpòtan nan aplikasyon pratik ant 440C ak yon dite 60 HRC ak 58 HRC? A: Li gen yon enpak enpòtan sou retansyon kwen (pou zouti koupe, 60 HRC ofri apeprè 15-20% pi bon retansyon pase 58 HRC); yon enpak modere sou BEARINGS (yon diferans apeprè 10% nan lavi fatig kontak ant 60 HRC ak 58 HRC); ak yon enpak neglijab sou tiyo / ponp (diferans yo ensiyifyan pi wo pase 56 HRC).
K: Èske yo ta dwe itilize HRC oswa HV pou tès dite 440C?
A: HRC se metòd estanda (ASTM E18) epi li apwopriye pou eleman ki gen yon epesè ki pi gran pase 2 mm. Pou ti pati (< 2 mm) or thin-walled components, use the HV 10 scale (Vickers, 10 kgf load) and then convert the result to HRC using a conversion table.
K: Èske dite 440C diminye sou tan apre tanperaman (efè aje)?
A: Lè apeze ant 150-370 degre, dite a nan 440C trè estab, ki montre yon chanjman nan mwens pase 1 HRC sou 10 ane nan tanperati chanm. Sepandan, tanperaman nan ranje 425-565 degre ka mennen nan "ralantisman ralantisman" - yon bès gradyèl nan dite pa 2-4 HRC sou kou de semèn rive mwa - ki se youn nan rezon ki fè ranje tanperati sa a pa rekòmande.